Joints / Gaskets graphite sur mesure pour vapeur et haute température

Joints / Gaskets graphite sur mesure pour vapeur et haute température

Joints graphite expansé ou renforcé inox pour brides vapeur, huile thermique et procédés à chaud. Choix selon les cycles, le serrage et les conditions de service.

Joints graphite expansé ou renforcé inox pour brides vapeur, huile thermique et procédés à chaud. Choix selon les cycles, le serrage et les conditions de service.

Feuille de joint en graphite pour haute température

Température

Température

Jusqu’à +650 °C

Jusqu’à +650 °C

Pression

Pression

Jusqu’à 650 bar

Jusqu’à 650 bar

Applications typiques

Applications typiques

Vapeur, huile thermique, procédés à chaud

Vapeur, huile thermique, procédés à chaud

Température

Jusqu’à +650 °C

Pression

Jusqu’à 650 bar

Applications typiques

Vapeur, huile thermique, procédés à chaud

Joint graphite : sélection pour vapeur et haute température

Joint graphite : sélection pour vapeur et haute température

Le graphite expansé est l'un des matériaux d'étanchéité les plus utilisés pour les applications à haute température dans les secteurs industriels. Il combine une excellente résistance thermique, une bonne résistance chimique et une grande capacité d'adaptation aux irrégularités des surfaces de brides.

Grâce à sa structure compressible, le graphite permet d'obtenir une étanchéité fiable même dans les conditions sévères de température, de pression et de cycles thermiques répétés. Il est particulièrement apprécié dans les réseaux de vapeur, les systèmes d'huile thermique, les raffineries et les installations pétrochimiques.

Les joints graphite sont disponibles sous différentes formes, notamment en graphite expansé pur ou renforcé par une insertion inox, afin de répondre aux exigences de performance mécanique et de sécurité des installations industrielles.

Le graphite expansé est l'un des matériaux d'étanchéité les plus utilisés pour les applications à haute température dans les secteurs industriels. Il combine une excellente résistance thermique, une bonne résistance chimique et une grande capacité d'adaptation aux irrégularités des surfaces de brides.

Grâce à sa structure compressible, le graphite permet d'obtenir une étanchéité fiable même dans les conditions sévères de température, de pression et de cycles thermiques répétés. Il est particulièrement apprécié dans les réseaux de vapeur, les systèmes d'huile thermique, les raffineries et les installations pétrochimiques.

Les joints graphite sont disponibles sous différentes formes, notamment en graphite expansé pur ou renforcé par une insertion inox, afin de répondre aux exigences de performance mécanique et de sécurité des installations industrielles.

Avantages clés

Avantages clés

Excellente résistance aux hautes températures

Très bonne tenue à la vapeur et aux huiles thermiques

Bonne résistance chimique pour de nombreux fluides industriels

Excellente compressibilité et récupération

Adapté aux cycles thermiques sévères

Exemple de graphite armé inox : LATTYgraf EFA

Exemple de graphite armé inox : LATTYgraf EFA

GRAPHITE EXPANSÉ

LATTYGRAF EFA

LATTYGRAF EFA

LATTYGRAF EFA

Graphite expansé en feuille associé à une tôle en acier inoxydable spécialement adaptée pour favoriser l’accrochage du graphite sans collage. Cet assemblage par agrafage permet au produit fini de conserver les propriétés intrinsèques du graphite souple.

Graphite expansé en feuille associé à une tôle en acier inoxydable spécialement adaptée pour favoriser l’accrochage du graphite sans collage. Cet assemblage par agrafage permet au produit fini de conserver les propriétés intrinsèques du graphite souple.

Graphite expansé en feuille associé à une tôle en acier inoxydable spécialement adaptée pour favoriser l’accrochage du graphite sans collage. Cet assemblage par agrafage permet au produit fini de conserver les propriétés intrinsèques du graphite souple.

Température

Température

−200 à +650 °C

−200 à +650 °C

Pression

Pression

0 à 650 bar

0 à 650 bar

Couleur

Couleur

Noir

Noir

pH

pH

0 - 14

0 - 14

Conformités

Conformités

BAM (oxygène) WRAS (eau potable)

BAM (oxygène) WRAS (eau potable)

Joint graphite découpé dans une feuille LATTYGRAF EFA

Contactez-nous pour trouver le matériau adapté à votre utilisation

Contactez-nous pour trouver le matériau adapté à votre utilisation

CAS PRATIQUE · RÉSEAUX VAPEUR

Une bride vapeur fuit après un redémarrage : quel joint graphite choisir ?

Une bride vapeur fuit après un redémarrage : quel joint graphite choisir ?

Exemple pédagogique : sur une ligne vapeur soumise à des arrêts et redémarrages, une fuite au niveau d’une bride peut avoir plusieurs causes. Le graphite convient à de nombreux services chauds, mais le renfort, le serrage et les cycles thermiques doivent être examinés avant tout remplacement.

Exemple pédagogique : sur une ligne vapeur soumise à des arrêts et redémarrages, une fuite au niveau d’une bride peut avoir plusieurs causes. Le graphite convient à de nombreux services chauds, mais le renfort, le serrage et les cycles thermiques doivent être examinés avant tout remplacement.

EXEMPLE DE DIAGNOSTIC · PAS UN PROJET CLIENT

Fuite sur une bride après plusieurs cycles thermiques

Fuite sur une bride après plusieurs cycles thermiques

Après des cycles de chauffe et de refroidissement, l’assemblage peut perdre une partie de sa précharge ou subir des mouvements différentiels. Le choix du joint seul ne suffit pas : l’état des faces, la boulonnerie, le montage et la construction du graphite sont à vérifier avant de conclure à une défaillance de matière.

FLUIDE

Vapeur et condensat

ASSEMBLAGE

Brides de tuyauterie

SYMPTÔME

Fuite au redémarrage

Les vérifications avant de changer le joint

Les vérifications avant de changer le joint

1

Vapeur saturée ou surchauffée : pression et température réelles

2

Nombre de cycles, arrêts et redémarrages du procédé

3

Planéité, état des faces et parallélisme des brides

4

Boulonnerie, séquence de serrage et précharge disponible

5

Construction du joint et environnement oxydant éventuel

Une fuite après cycle thermique n’implique pas automatiquement un mauvais matériau : le serrage et l’assemblage complet doivent être contrôlés.

Quatre constructions de graphite : quelles différences ?

Quatre constructions de graphite : quelles différences ?

Le graphite expansé existe en feuilles souples et en constructions renforcées. Voici quatre approches et leur intérêt selon la bride, les efforts de serrage et la sévérité du service.

Le graphite expansé existe en feuilles souples et en constructions renforcées. Voici quatre approches et leur intérêt selon la bride, les efforts de serrage et la sévérité du service.

01

Graphite expansé souple

Graphite expansé souple

Compressibilité, sans armature

Une feuille de graphite expansé non renforcée (ex. LATTYgraf E2) épouse bien les surfaces et ne comporte pas d’insert métallique. Sa rigidité et les efforts admissibles doivent être évalués pour le montage réel.

Une feuille de graphite expansé non renforcée (ex. LATTYgraf E2) épouse bien les surfaces et ne comporte pas d’insert métallique. Sa rigidité et les efforts admissibles doivent être évalués pour le montage réel.

02

Graphite sur feuillard inox lisse

Graphite sur feuillard inox lisse

Souplesse avec renfort métallique

LATTYgraf EFI associe du graphite expansé de haute pureté à un feuillard inox lisse d’environ 50 µm. La flexibilité facilite certaines poses difficiles ; pour des facteurs pression/température plus sévères, LATTY oriente vers EFA.

LATTYgraf EFI associe du graphite expansé de haute pureté à un feuillard inox lisse d’environ 50 µm. La flexibilité facilite certaines poses difficiles ; pour des facteurs pression/température plus sévères, LATTY oriente vers EFA.

03

Graphite armé inox à picots

Graphite armé inox à picots

Rigidité et tenue mécanique

LATTYgraf EFA assemble le graphite expansé et une tôle inox à picots par agrafage, sans liant ajouté. Sa rigidité est utile pour les montages en aveugle et certaines conditions de pression et température élevées.

LATTYgraf EFA assemble le graphite expansé et une tôle inox à picots par agrafage, sans liant ajouté. Sa rigidité est utile pour les montages en aveugle et certaines conditions de pression et température élevées.

04

Graphite multicouche renforcé

Graphite multicouche renforcé

Renforts multiples et inhibition de l’oxydation

LATTYgraf HPML incorpore plusieurs inserts inox et un inhibiteur d’oxydation. Cette construction peut être étudiée pour des services sévères et une bonne tenue au fluage ; les limites restent celles de la référence et du montage.

LATTYgraf HPML incorpore plusieurs inserts inox et un inhibiteur d’oxydation. Cette construction peut être étudiée pour des services sévères et une bonne tenue au fluage ; les limites restent celles de la référence et du montage.

À ne pas confondre : graphite expansé et carbone/aramide

À ne pas confondre : graphite expansé et carbone/aramide

Une feuille LATTYcarb 96 est un composite de fibres carbone/aramide et de liants élastomères, destiné notamment à la vapeur et aux hydrocarbures. Ce n’est pas une feuille de graphite expansé pur ou armé inox. Les propriétés, limites de service et méthodes de sélection ne doivent donc pas être confondues.

Un joint adapté aux cycles thermiques et à la bride

Un joint adapté aux cycles thermiques et à la bride

Envoyez les conditions vapeur, les dimensions, le type de bride et une photo du joint existant : nous pourrons comparer les constructions et préparer une découpe ou une alternative adaptée.

Les valeurs catalogue de pression et température ne sont pas cumulables. Vérifier le fluide, l’oxydation, les brides et le serrage.

Tableau de compatibilité chimique du Graphite

Tableau de compatibilité chimique du Graphite

Recherchez un fluide ou filtrez par famille pour vérifier la résistance d'un joint Graphite et sa température maximale d'utilisation.
La validation finale dépend du procédé réel, contactez-nous pour obtenir un conseil personnalisé.

Recherchez un fluide ou filtrez par famille pour vérifier la résistance d'un joint Graphite et sa température maximale d'utilisation.
La validation finale dépend du procédé réel, contactez-nous pour obtenir un conseil personnalisé.

36 fluides affichés
FluideConditionGraphiteRepère T°Point de vigilance réel
Vapeur saturée
H₂O
Service vapeurExcellente~450 °C*Un des meilleurs usages du graphite : bonne tenue thermique et faible relaxation. Valider pression, bride et qualité du graphite.
Vapeur surchauffée
H₂O
Haute températureBonneÀ valider / ValidateTrès adapté mécaniquement. En présence d’air/oxygène à très haute température, vérifier risque d’oxydation du graphite.
Condensat
H₂O
Retour vapeurExcellente~250 °C*Très bon choix. Vérifier corrosion des brides/boulonnerie si condensat acide ou contaminé.
Eau chaude
H₂O
Boucle industrielleExcellente~200 °C*Compatible. Le graphite est souvent surdimensionné chimiquement, mais intéressant si température/serrage élevés.
Eau de mer
Mélange salin / Saline blend
Aqueux salinBonne~150 °C*Graphite compatible, mais surveiller corrosion galvanique et métaux en contact.
Huile thermique
Mélange / Blend
Fluide caloporteurExcellente~400 °C*Excellent choix courant pour température, cycles et serrage. Vérifier compatibilité du grade avec l’huile réelle.
Bitume
Mélange / Blend
ChaudExcellente~350 °C*Souvent plus pertinent que PTFE/élastomères à chaud. Attention au colmatage, serrage et nettoyage.
Huile minérale
Mélange / Blend
LubrificationExcellente~350 °C*Très bonne compatibilité. Valider pression et finition des brides.
Diesel / mazout
Mélange / Blend
CarburantExcellente~250 °C*Très bon comportement. Vérifier additifs et exigences incendie/ATEX.
Essence
Mélange / Blend
CarburantBonne~150 °C*Compatible chimiquement. Valider émission/fuite, pression vapeur et exigences sécurité.
Gaz naturel
CH₄
GazExcellente~300 °C*Bon choix pour haute température/pression. Vérifier taux de fuite requis et norme gaz.
Propane / butane
C₃H₈ / C₄H₁₀
GPLExcellente~200 °C*Compatible. Valider pression, basse température éventuelle et réglementation gaz.
Acide chlorhydrique
HCl
AqueuxBonneÀ valider / ValidateGraphite souvent compatible chimiquement. Sur acides, valider surtout concentration, température et parties métalliques.
Acide sulfurique
H₂SO₄
Dilué / modéréÀ validerÀ valider / ValidatePossible selon concentration/température. Concentré et oxydant à chaud : risque d’attaque du graphite.
Acide nitrique
HNO₃
OxydantNon recommandé—Acide oxydant : à éviter surtout concentré ou chaud. Préférer validation fabricant ou autre matière.
Acide phosphorique
H₃PO₄
SolutionBonneÀ valider / ValidateGénéralement acceptable, mais valider concentration/température et corrosion des métaux.
Soude caustique
NaOH
Solution aqueuseBonneÀ valider / ValidateBonne compatibilité générale. À très forte concentration/température, valider grade et bride.
Potasse caustique
KOH
Solution aqueuseBonneÀ valider / ValidateSouvent compatible. Valider concentration/température et parties métalliques.
Ammoniaque
NH₃
Gaz / solutionBonneÀ valider / ValidateCompatible dans beaucoup de cas. Valider pression, température et métaux.
Métaux alcalins fondus
Na, K
FonduNon recommandé—Exception connue : ne pas utiliser le graphite avec sodium/potassium fondus.
Toluène
C₇H₈
AromatiqueExcellente~200 °C*Très bonne résistance chimique. Vérifier émissions, pression vapeur et taux de fuite.
Xylène
C₈H₁₀
AromatiqueExcellente~200 °C*Très bonne compatibilité. Valider conditions vapeur/pression.
Acétone
C₃H₆O
CétoneBonne~100 °C*Compatible généralement. Vérifier volatilité, perméation de l’assemblage et sécurité.
Éthanol
C₂H₅OH
AlcoolBonne~120 °C*Compatible. En alimentaire/pharma, valider grade matière et exigences de propreté.
Solvants chlorés
CH₂Cl₂ / C₂HCl₃
Dichlorométhane / TCEBonneÀ valider / ValidateGraphite généralement résistant, mais valider volatilité, HSE et compatibilité des métaux.
Chlore sec
Cl₂
Gaz secÀ validerÀ valider / ValidatePossible selon grade et température. Service dangereux : validation fabricant obligatoire.
Chlore humide
Cl₂ + H₂O
Gaz humideNon recommandé—Milieu oxydant/corrosif. Risque sur graphite et métaux : ne pas présélectionner sans validation.
Oxygène
O₂
GazÀ validerÀ valider / ValidateService oxygène : compatibilité, propreté, lubrifiants et procédure doivent être validés. Attention température.
Peroxyde d’hydrogène
H₂O₂
OxydantÀ validerÀ valider / ValidateOxydant fort selon concentration. Validation obligatoire, souvent à éviter avec graphite standard.
Permanganate
MnO₄⁻
Solution oxydanteNon recommandé—Oxydant fort cité parmi les exceptions. Ne pas recommander.
Persulfates / nitrates
S₂O₈²⁻ / NO₃⁻
Sels oxydantsNon recommandé—Sels fortement oxydants : risque d’attaque du graphite. À exclure sans validation dédiée.
Air comprimé
Air
Sec / humideBonneÀ valider / ValidateCompatible aux températures modérées. À très haute température, l’air peut oxyder le graphite.
Azote
N₂
Gaz inerteExcellente~450 °C*Excellent choix. Valider seulement pression, taux de fuite et finition des brides.
Hydrogène
H₂
GazBonneÀ valider / ValidateCompatible chimiquement, mais fuite/perméation et sécurité sont critiques selon pression.
Dioxyde de carbone
CO₂
Gaz / liquideExcellente~250 °C*Compatible. Valider basse température si détente ou CO₂ liquide.
Sulfure d’hydrogène
H₂S
Sec / humideBonneÀ valider / ValidateGraphite compatible. Valider surtout exigences NACE/sour service pour les métaux.
ExcellenteBonneÀ validerNon recommandé* Repère indicatif pour joints graphite expansé / graphite renforcé. Le graphite est très résistant à la vapeur, aux hydrocarbures, aux huiles, à de nombreux solvants, acides et bases. Ses limites principales sont les milieux fortement oxydants, certains acides minéraux concentrés oxydants, les sels oxydants, les métaux alcalins fondus et l’oxydation à très haute température en présence d’air.

Vous ne trouvez pas votre fluide ?

Nos spécialistes peuvent valider la compatibilité chimique, la pression, la température et le matériau de joint adapté.

Vous ne trouvez pas votre fluide ?

Nos spécialistes peuvent valider la compatibilité chimique, la pression, la température et le matériau de joint adapté.

PRECONISATION SUR MESURE

PRECONISATION SUR MESURE

Pourquoi les industriels choisissent VAMECA

Pourquoi les industriels choisissent VAMECA

Choisir un joint de bride uniquement selon ses dimensions est souvent la cause de défaillances prématurées et de fuites coûteuses en arrêt de production.

La température, la pression, le fluide, l’état des brides ANSI/ASME et les contraintes d’exploitation doivent être pris en compte afin d’assurer une étanchéité de tuyauterie durable et réduire les interventions de maintenance industrielle.

Que ce soit pour des joints plats de bride, des joints spiralés ou des géométries sur mesure, nos solutions d’étanchéité s’intègrent dans vos programmes de maintenance industrielle préventive et corrective.

Joints d’étanchéité industriels découpés sur mesure

Analyse personnalisée

Etude de vos contraintes et de votre environnement

Analyse personnalisée

Etude de vos contraintes et de votre environnement

Analyse personnalisée

Etude de vos contraintes et de votre environnement

Solution optimale

Matériaux, formats et configuration recommandée pour votre usage

Solution optimale

Matériaux, formats et configuration recommandée pour votre usage

Solution optimale

Matériaux, formats et configuration recommandée pour votre usage

Réponse rapide

Nous vous proposons une solution en moins de 24h.

Réponse rapide

Nous vous proposons une solution en moins de 24h.

Réponse rapide

Nous vous proposons une solution en moins de 24h.

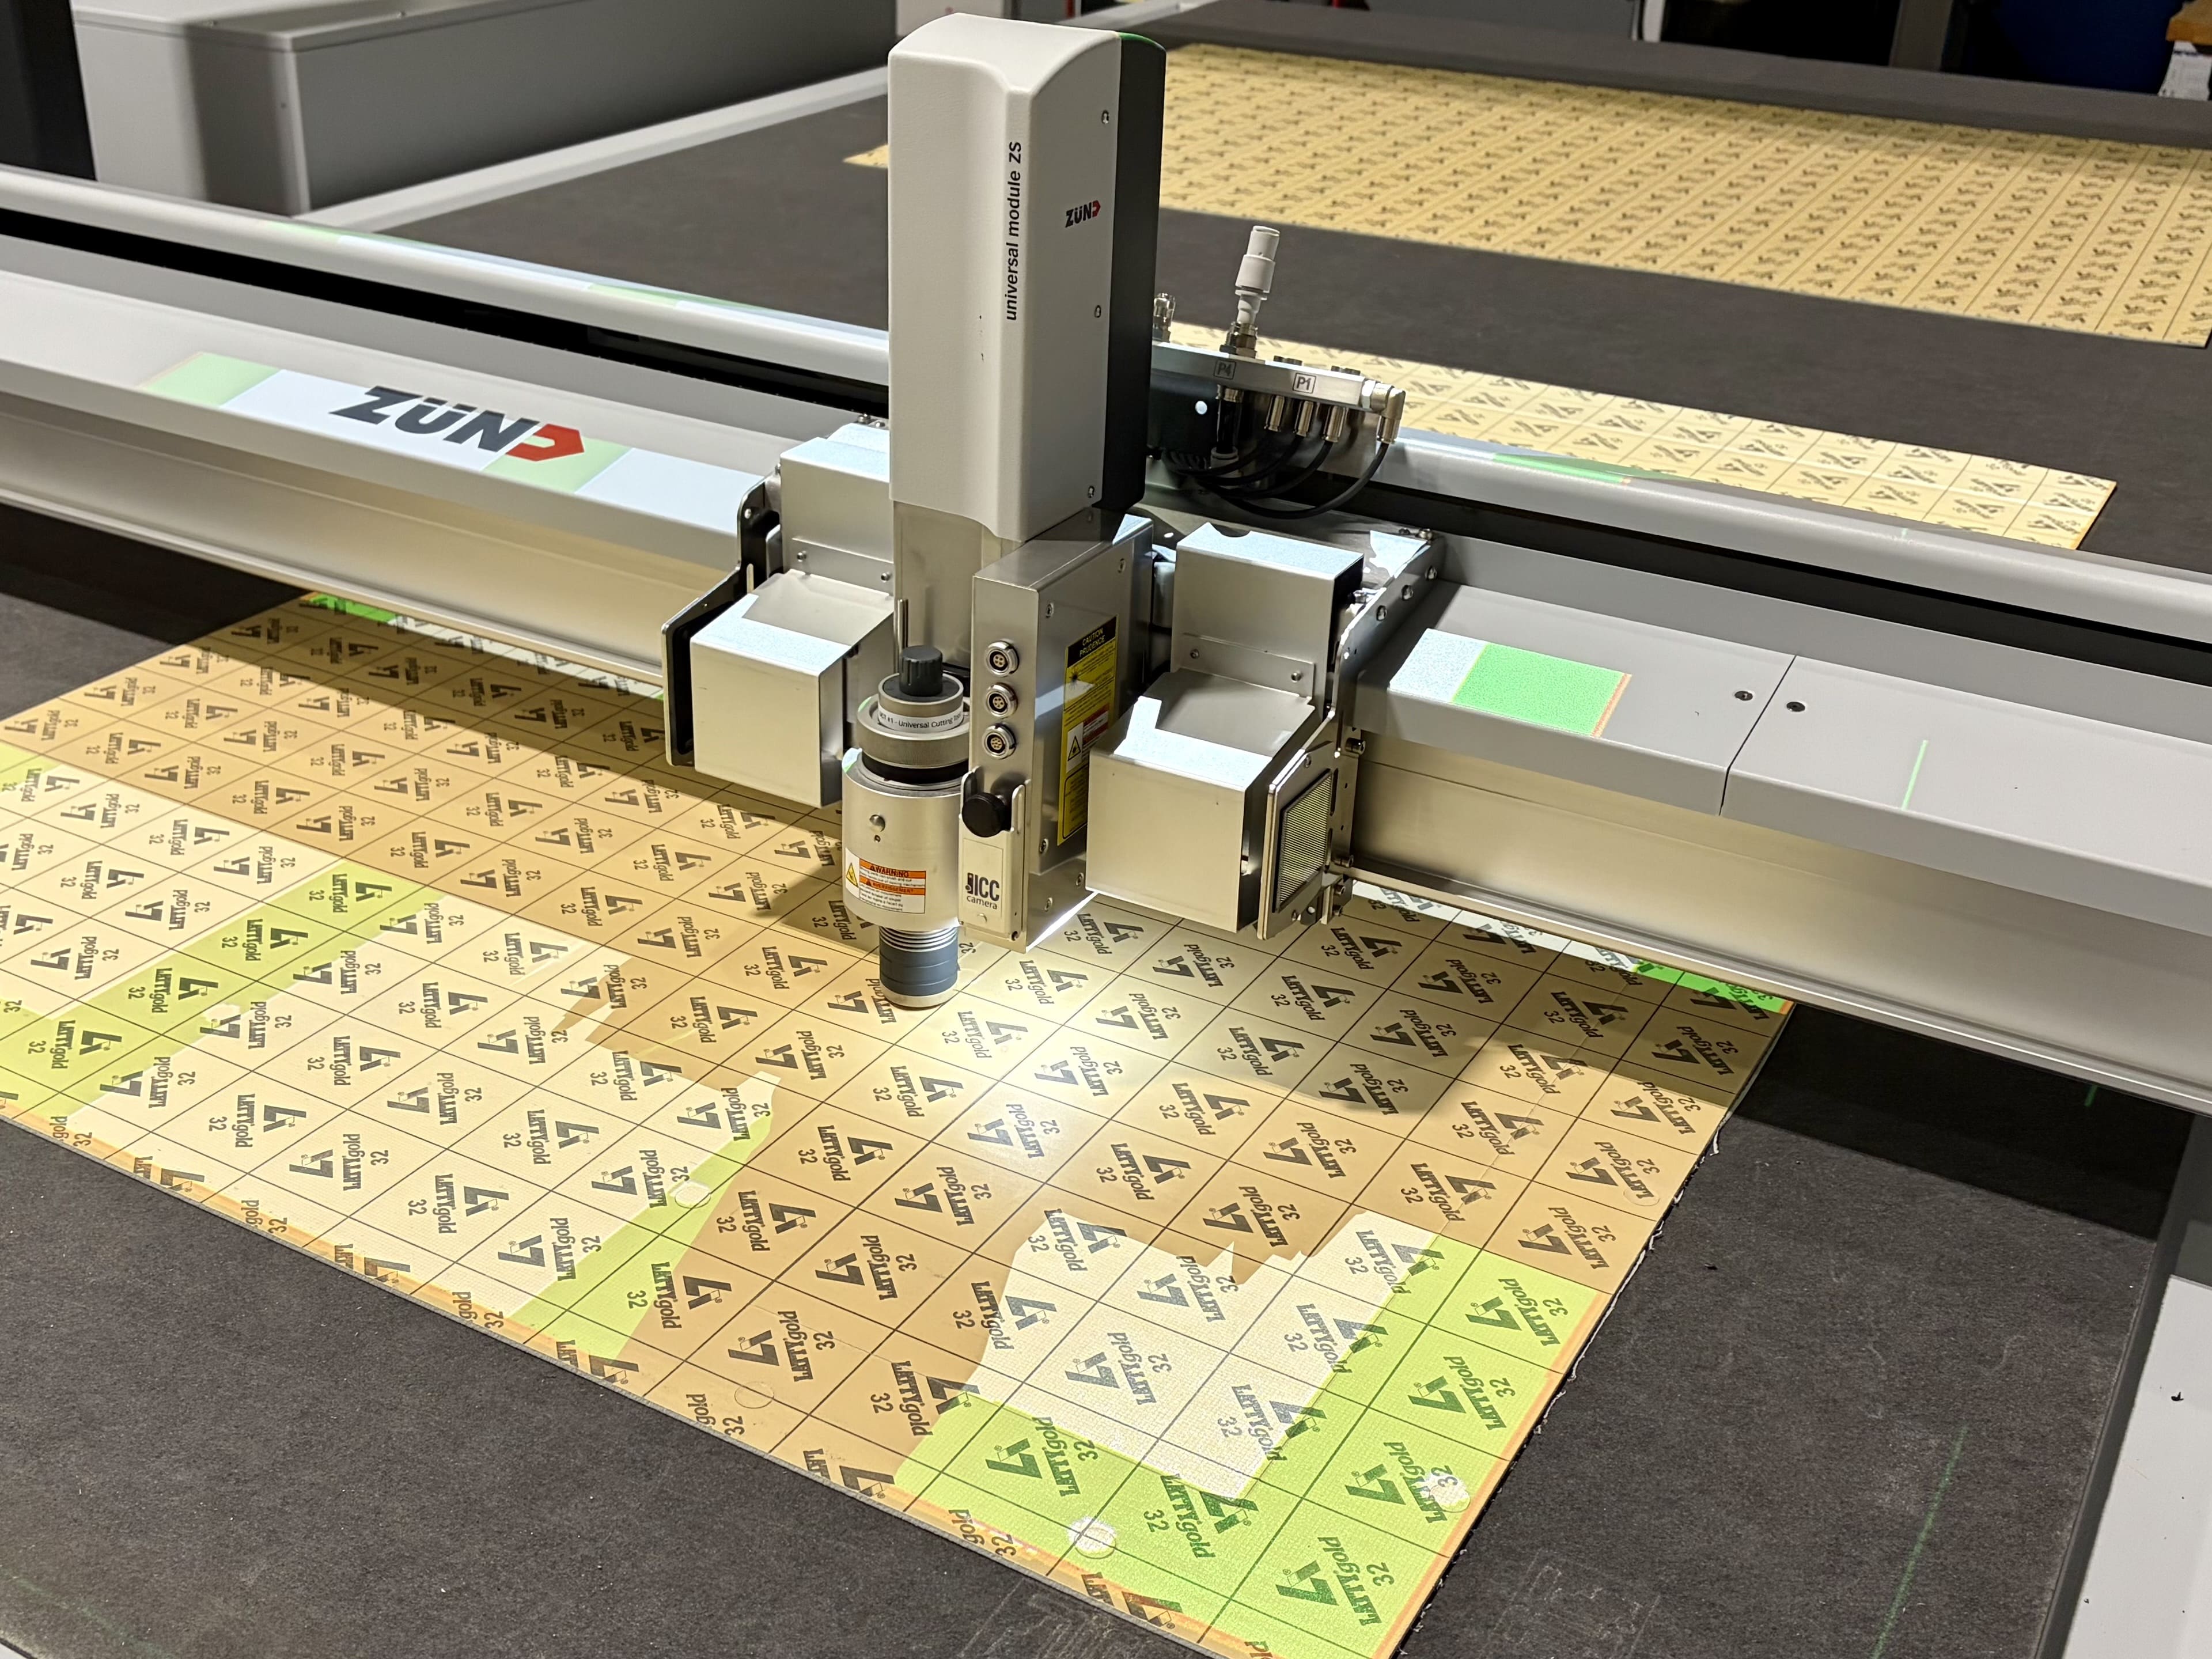
Découpe numérique de joints d’étanchéité sur table Zünd

NOTRE TECHNOLOGIE

NOTRE TECHNOLOGIE

Découpe numérique haute précision

Découpe numérique haute précision

Nos tables de découpe du fabriquant suisse Zünd, nous permettent de fabriquer des joints d’étanchéité sur mesure avec une précision exceptionnelle, à partir d’un plan, d’un fichier ou d’un joint existant.

Nos tables de découpe du fabriquant suisse Zünd, nous permettent de fabriquer des joints d’étanchéité sur mesure avec une précision exceptionnelle, à partir d’un plan, d’un fichier ou d’un joint existant.

Surface de découpe
6’ x 12’
1,8 x 3,2 m

Précision de ± 0,1mm

Pièce unique / Moyennes & larges séries

Reproduction à partir de plan, photo, fichier

APPLICATIONS COURANTES

APPLICATIONS COURANTES

Où utiliser un joint graphite industriel ?

Où utiliser un joint graphite industriel ?

Les joints en graphite expansé sont à considérer pour les réseaux vapeur, les fluides thermiques et certains procédés à température élevée. La construction du joint, le montage et l’oxydation doivent être évalués selon les conditions réelles.

Joint plat d’étanchéité posé sur une bride industrielle

Joints de bride aux standards ANSI, ASME et EN

Joints de bride aux standards ANSI, ASME et EN

Joints de bride aux standards ANSI, ASME et EN

VAMECA fabrique des joints de bride plats et spiralés pour les réseaux industriels de vapeur, produits chimiques, eau, gaz et huile thermique. Nos joints sont découpés selon les dimensions normalisées ASME B16.21, ASME B16.20 et EN 1514 pour les brides ANSI Class 150, 300 et 600 ainsi que les brides PN européennes.

Disponibles en PTFE, graphite, aramide, caoutchouc et matériaux haute performance, nos joints assurent l'étanchéité des tuyauteries, vannes, pompes, échangeurs et réservoirs industriels.

VAMECA fabrique des joints de bride plats et spiralés pour les réseaux industriels de vapeur, produits chimiques, eau, gaz et huile thermique. Nos joints sont découpés selon les dimensions normalisées ASME B16.21, ASME B16.20 et EN 1514 pour les brides ANSI Class 150, 300 et 600 ainsi que les brides PN européennes.

Disponibles en PTFE, graphite, aramide, caoutchouc et matériaux haute performance, nos joints assurent l'étanchéité des tuyauteries, vannes, pompes, échangeurs et réservoirs industriels.

OUTIL · COMPARATEUR DE JOINTS

Comparer Garlock, KLINGER, TEADIT, Durlon, LATTY et Flexitallic.

Comparer Garlock, KLINGER, TEADIT, Durlon, LATTY et Flexitallic.

Comparer Garlock, KLINGER, TEADIT, Durlon, LATTY et Flexitallic.

Explorez 148 références de feuilles à joints, dont les gammes Flexitallic SIGMA, Thermiculite et Flexicarb. Comparez les formulations PTFE, graphite, vermiculite et fibres comprimées pour préparer un remplacement.

CE QUE VOUS POUVEZ FAIRE

01

Chercher une référence

Par marque ou nom de produit

02

Comparer les matériaux

PTFE, graphite, vermiculite et fibres comprimées

03

Vérifier les documents

Fiches techniques des fabricants

Une comparaison documentaire ne remplace pas la validation technique.

FAQ

Questions fréquentes sur les joints graphite

Vapeur, cycles thermiques, graphite armé inox, oxydation et découpe : les réponses pour choisir le bon joint de bride.